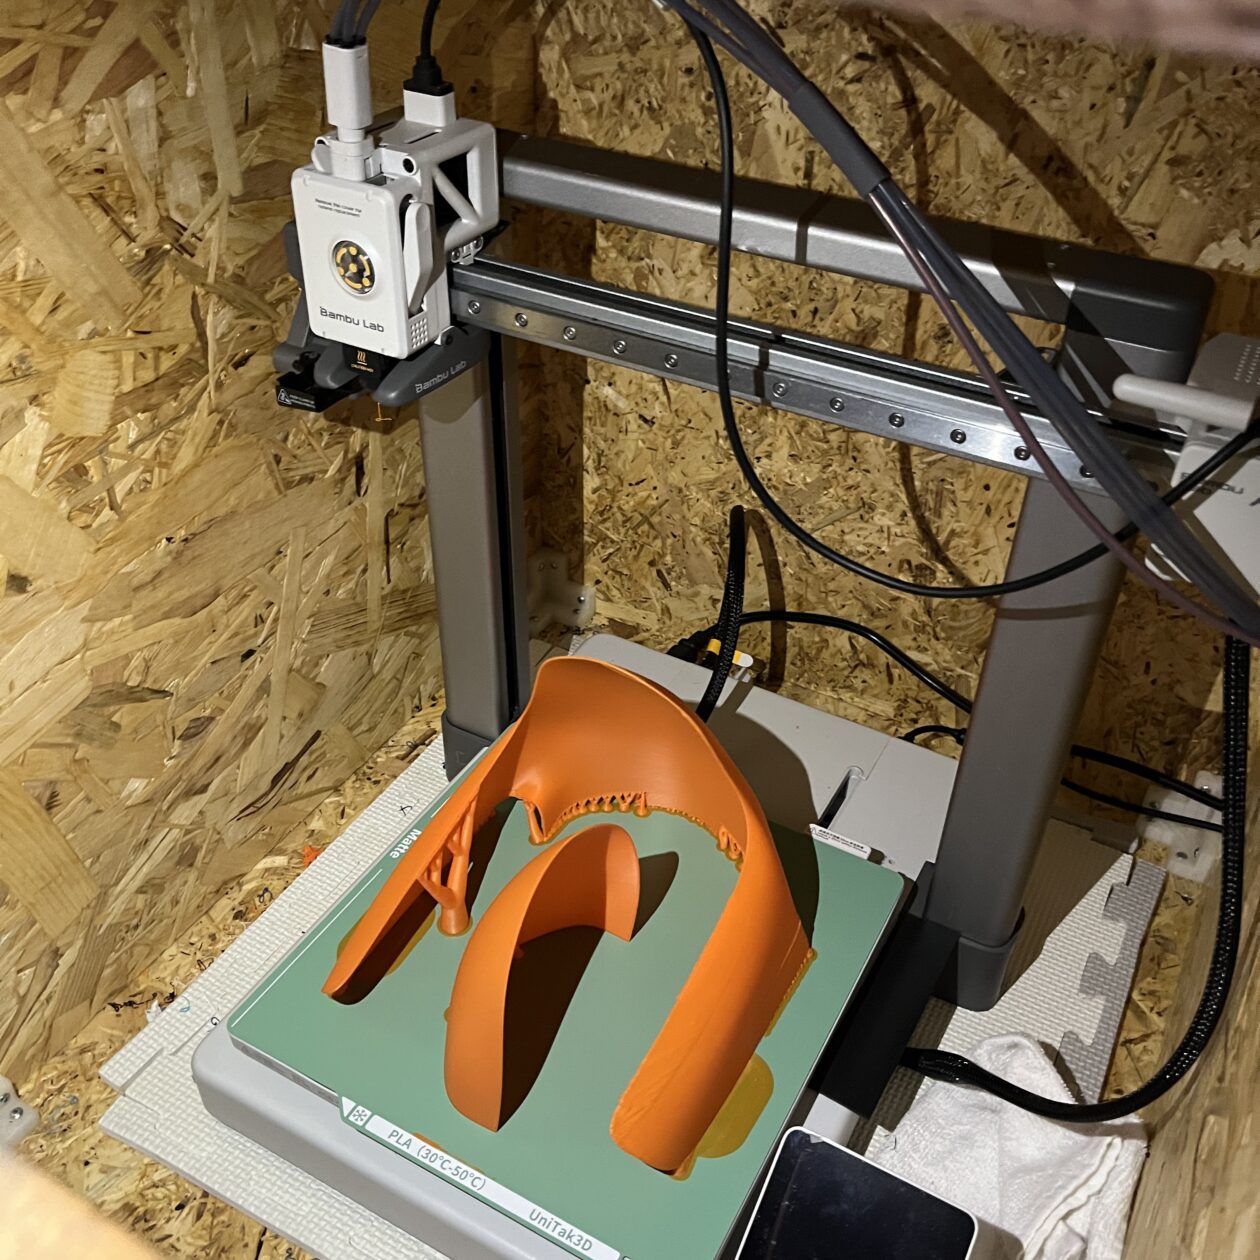
純正が最強ってわけではない!超便利なビルドプレート!
購入動機
僕はBambuLabA1を使っていろんなものを作っているんですが、今まで社外のビルドプレートには手を出してきませんでした。
理由は今までものすんごい時間とそれなりのお金をかけてようやく安定した設定を導きだしたのに、
プレートを替えるとまーた設定を煮詰めなおす必要が出てくるからです。
PLAはもちろんABS PETGもうモノすんごい時間をかけて大量の失敗作を作ってようやくそれなりに安定した印刷ができるようになったのに、それをまた新たな条件でやり直すなんて考えたくも
そして何より社外のプレートで印刷に失敗した時に
「はぁ…純正のプレートならちゃんと印刷できたのかな…」
と萎えるのが嫌だったからですw
メーカーが純正で出してきた物ってのは
それこそとてつもない時間とお金をかけて検証をした物のはずなので、
それが一番失敗しにくいでしょう
という考えもありました。
ですが、ずーっと気になっていたのが
印刷物の底面がテクスチャでぼこぼこになるのが何とかならないかな…
とは思って居ました。
今までは印刷物を磨くって事をしてこなかった
というか表面処理をする必要が無かったなんですが、鏡面みたいに磨かなければならない状況が発生したんですよね
その時ふと
あーってかこれビルドプレートの面だけでもつるつるで出力できればだいぶ手間が減るな…
と
今まであたり前に純正のテクスチャPEIプレートを使ってましたがそういえばスムーズなのもあったよな…
そう思ってAmazonで調べてみると…


えっ?意外と安くね?
ビルドプレートって5、6000円するイメージだったんですが
しかもベッド温度低めで印刷できんの?
純正よりぼこぼこしてないのに⁉
僕の中でぼこぼこしてればしてるほど食いつきが良くて反りとかが抑えられるんじゃないかと思って居たんですがそうでもないようです
完全にツルッツルではないようですが、まぁサンドペーパーとコンパウンドで磨くのが少しでも楽になればいいな~という気持ちで購入してみることに!
開封
コールドビルドプレートという商品です。
いろんなメーカーから似たようなのは出てるんですが、UniTak3Dっていうメーカーが僕はなんとなく信用できるのでそのメーカーのものにしました。
このメーカーの他の商品を見てみると、これって純正と同じじゃね?って物が出てくるので純正部品を作ってるメーカーなのかなぁ?と思ったのがきっかけです。
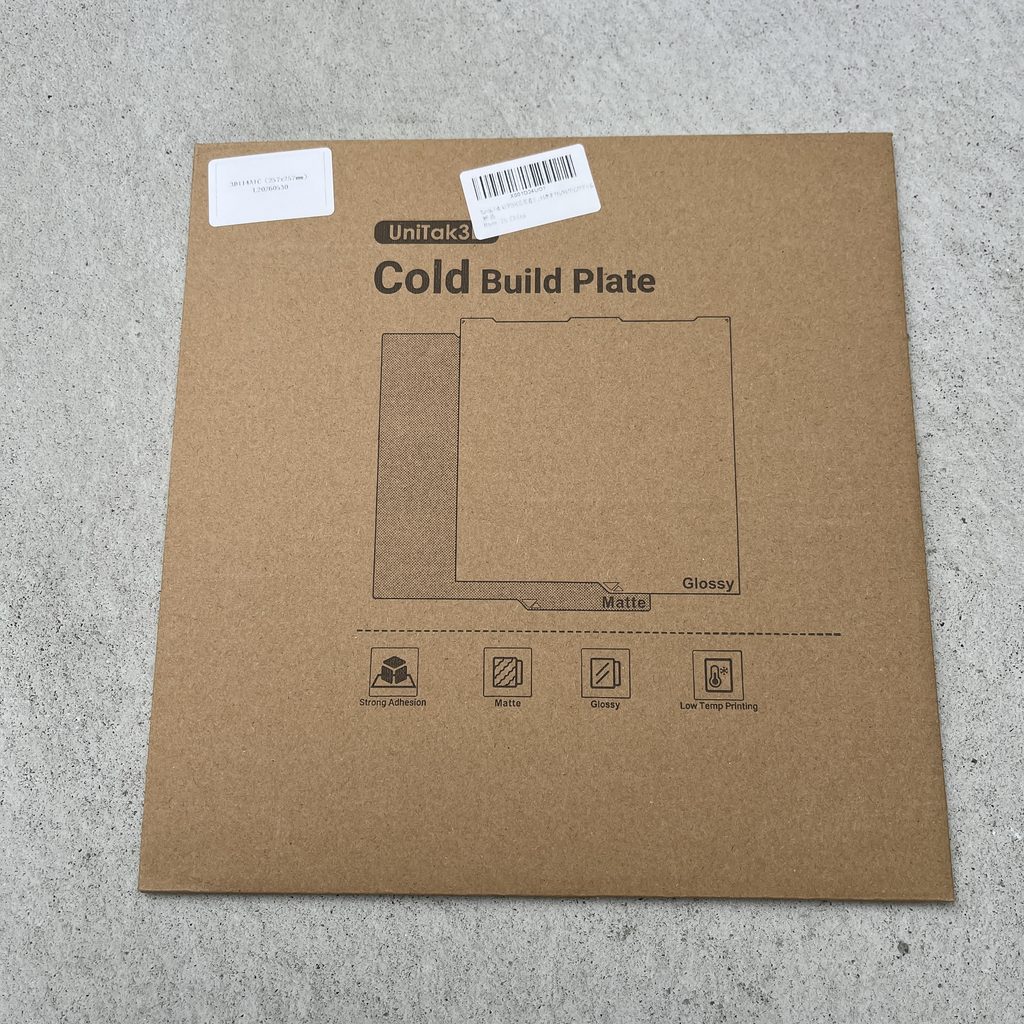
マットサイドとGlossyサイドがあります。
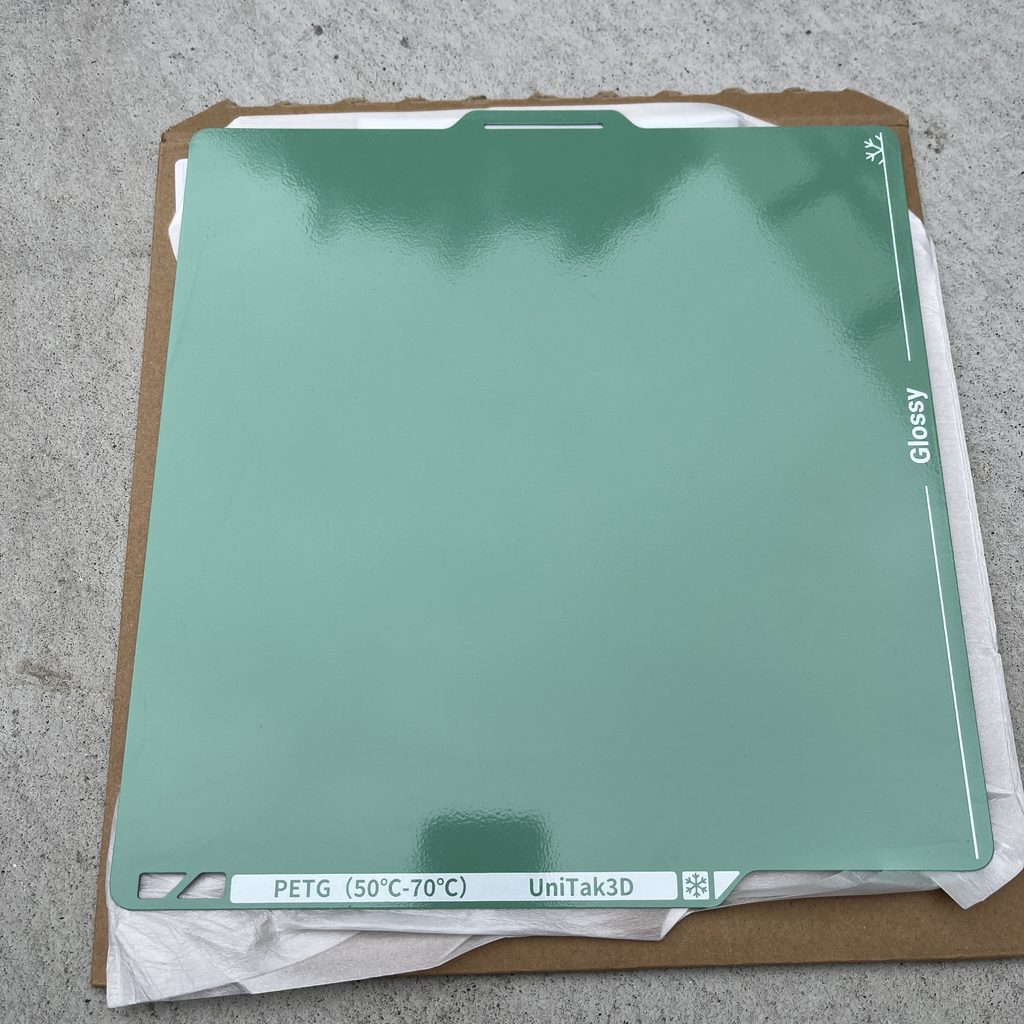
艶のあるグロッシーサイドはPETGやABSに使うそうで
マットサイドがPLAに適しているようです。
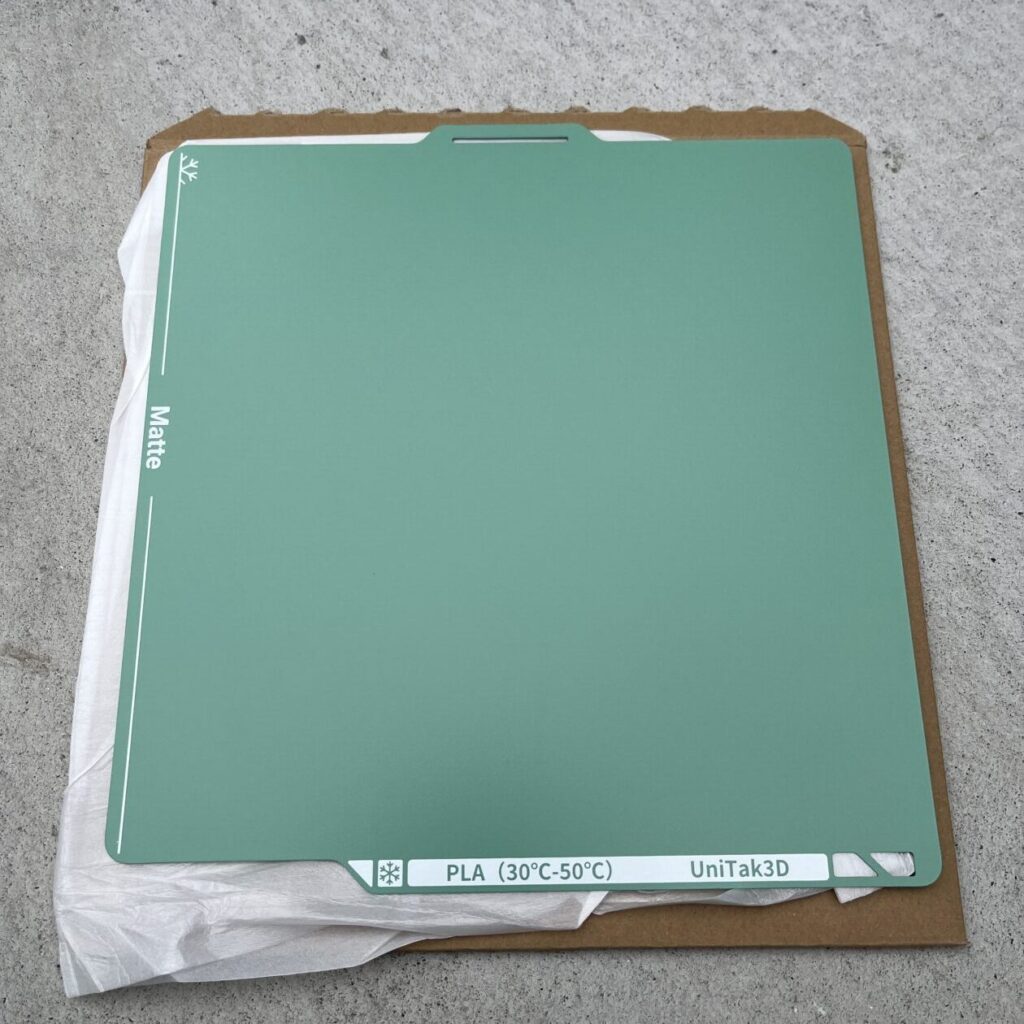
先にも記載した通り自分的にはぼこぼこしてればしてるほど食いつきやすいような気がするのでつるつるな方がPLAでも印刷できそうな気がしますがそうでもないようです。
マットサイドはさらっとした感じですが、グロッシーサイドは塗装してある感じでちょっとべたつく感じなので、これがコーティングってか糊の代わりになるのかな~
いずれにせよ、どちらの面も純正のテクスチャプレートと比べるとかなり平滑なプレートです。
これで本当に定着するのか…?
しかもヒートベッド温度を純正よりも低くするんでしょ…?
ほんとに大丈夫なのか…?
印刷設定
使用するプリンターは


と
こちらのプレートのマットサイドと


いつも使って居るELEGOOのPLAフィラメント
このフィラメントはいろんな色でかなりの使いこんできたので、
今までの設定を元にこの低温ビルドプレートではどんな設定が良いか考えてみました。
造形物の形状や大きさにもよるんですが、ノズルもベッド温度も可能な限りなるべく低い方が良いのではないか?というのが僕の考えです。
絶対に反らせたくないからベッド温度もガンガンに上げてフィラメント温度も高めにしてしっかりビルドプレートにくっ付けよう!とやってみたことがあったんですが、
確かに造形中や造形直後は反らずにイイ感じにできたな~と思ってたのに、造形物が常温まで冷めるとめっちゃ反る(特に板状の物)って経験をクソほどしてきたからです。
結局冷めると反るんですよね。
そしてベッド温度が高い=冷めるまでに時間がかかる=待ち時間が発生するってのもうれしくないポイント
造形が終わったら一分一秒でもビルドプレートから引っぺがして早く検証したいのに、待つのが嫌なんですよね~
今回は
ノズル 一層目を200℃ 以降を190℃
ベッド 30℃固定
で印刷してみました。
普段はノズルをもうちょい高めの温度でベッドも45℃とかで印刷してます。
そうしないとPLAでも角が反ったり造形途中ではがれたりするんですよね。
なので今回は自分的には結構攻めた設定です。
下限ギリギリの温度でとりかえずやってみようということで
しかも早めに出力しておきたいものがあったので、いつもなら小物でテストするところですが結構デカい物(ってか自分が出力する物の中ではかなりデカい)を一発目からやることに
印刷結果
さぁ買ったばかりでテスト印刷もなーんもしてないにも関わらず、
かなり攻めた設定でこんくらいでイケるっしょ?
とさっそくデカ物を出力するという賭けに出た結果は…
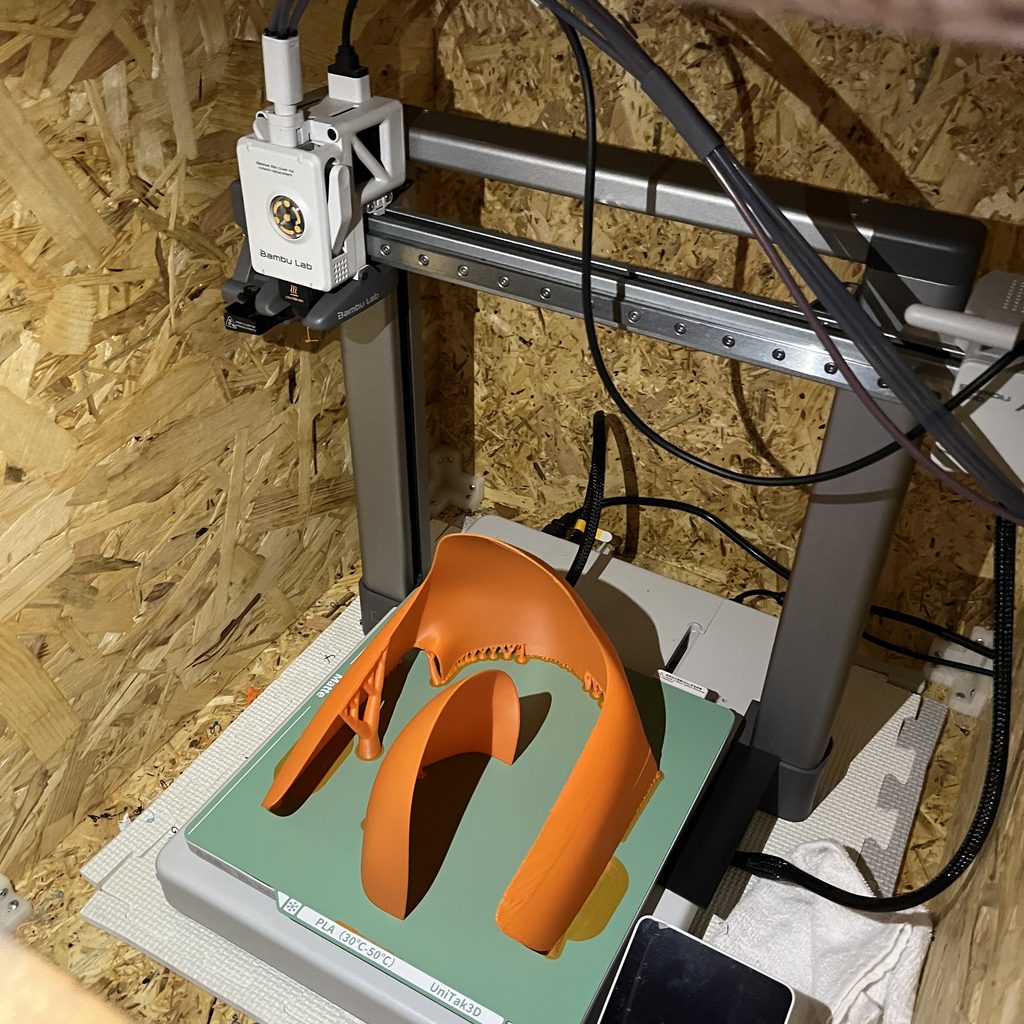
いやw 思いの他普通に印刷できたんだけどw
マジで?すごくね?
こんなあっさりできるもんなのw
造形物の分割箇所が悪かったせいで積層ズレが発生してしまいましたが、浮きも剥がれも脱落も無く一発で出力できました。
すげー
そしてベッド温度が30℃なおかげで出力直後でもいつも見たいにベッドが熱くありません。
まぁ冬場は話が別ですが、春先から秋までなら印刷が終わってからの待ち時間が無くなるということです!
マジでありがてぇ…印刷終わってか待つの嫌いなんですよね~
だからこの常温プレートは僕みたいなせっかちにはもってこいですw
早速プリンターからビルドプレートを外してみます。
場合によってはこの段階で造形物がはがれてくることがありますが、まだしっかりとビルドプレートにくっついています。
んで、いつも通りビルドプレートをそらせてみると…
サポートの部分以外は良い感じにぺりっとあっさりはがれてくれます。
まぁ造形物の形状にもよると思いますが、
しっかりと定着する、けど剥がしやすい
という願ったりなかったりな状況です!
ちなみにサポートを剥す時はなかなかの定着具合でツメで端の方を剥さないと取れない感じでした。
まぁそんだけしっかりくっついてるということなでのこれはしゃーないですね。
でもテクスチャプレートみたいにぼこぼこの奥に破片が残るって事はなくきれいに剥がれるのでありがたいですね。
ちなみにビルドプレートに面した箇所はこんな感じ
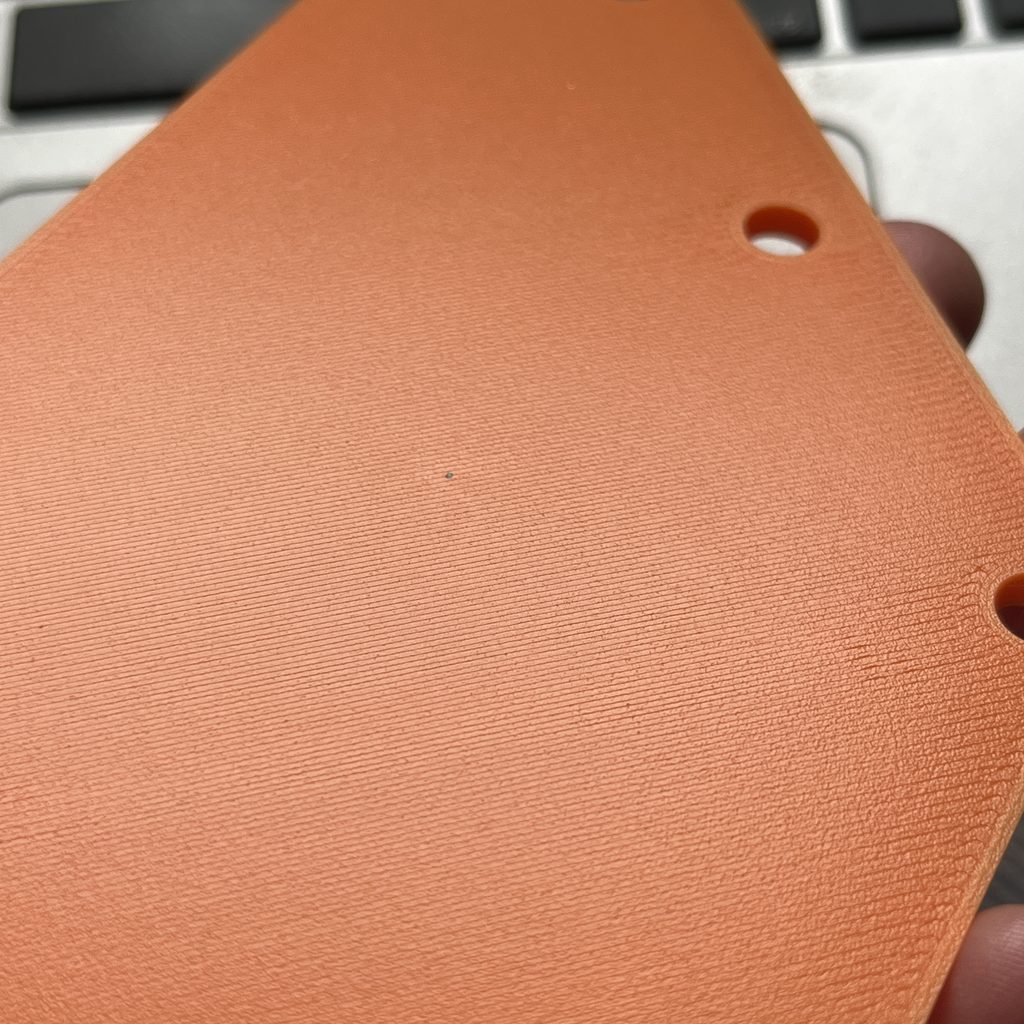
面積の大きい他の造形物の方が分かり易いのでコレにしました。
鏡面てわけではないですが純正のテクスチャプレートと比べるとかなり平滑で良い感じです!
そして底面のノズル跡が結構目立つこのが分かりました。
なるほど。逆に言えば純正はこの線を消してくれる利点もあるんですね。
まぁ用途によって使い分ければいいですね。
感想
今まであえて避けてきた社外のビルドプレートでしたが、なんでもっと早く使わなかったのか…
マジで今まで純正が一番だと思って冬場にめちゃクソ苦労してたのがあほらしいですw
PLAに関して言えばテクスチャの肌感を利用したい場合を除けばどう考えてこのプレートを使った方が良いので今度からはこのコールドプレートに活躍してもらいます!
PETGやABSはまだ試していないので、グロッシーサイドがどんな感じに仕上げるか楽しみです!
ってかそれこそ温度低くできるのはA1にとってかなりの利点なのでこのプレートを活用しない手はないですね~
ベッド温度を下げることができれば消費電力も下がるはずなのでそこもうれしいですね!

コメント