購入動機
僕は普段3Dプリンターを使って仕事に使う物や思いついた物を形にして活用しているんですが、
今まであえて手を出してこなかったフィラメントがあります…
それは…
TPUやTPEなどのゴム系のフィラメント!
今までPLAから始まりPETG、ABSと
春夏秋冬、いろんな対策をしてなんとか攻略してきたわけですが
もうさ、開放型のA1だとABSでもあんだけ苦戦すんのにゴムの部品なんか出力すんのムズイに決まってんだろw
って思ってハナから諦めてました。
だって柔らかい物なんて絶対印刷すんの難しいでしょ
プラスチックが出力できるだけでもすごいのに、ゴムなんてもう未来の話やんw
って思ってました。
ところが
コールドビルドプレートを試した時に


今まで純正至上主義というか、純正の物が一番失敗しにくいだろみたいな固定観念が取り払われて
A1やれるやん!全然戦えるやん!
と改めて気づかされたのをきっかけに
これもしかしてA1でもゴムの部品出力できるんじゃね…?
と初めてやってみようという気になりました。
んで、調べてみたら
なんと、なんと密閉型のプリンターより開放型のA1の方がTPUの印刷に向いているというトンデモねぇ事実を知りましたw
マジかよw開放型の方が良いなんてことあんのかよw
今までビビってたのがあほらしくなりました
いや、ゴムの部品作れるようになったらマジ軽く革命だろ!
やるしかねぇ!
ということで挑戦してみることに!
そしてAmazonで調べてみるとTPUの他にTPEというのがありました。
なのでまずはTPUとTPEの違いを比較します。
TPUとTPEの違い
僕が購入したのは


普段ABSフィラメントを使ってて調子が良いeSUNのTPE83A
と
PLAやPETGに加えて光造形のレジンも普段使っている安心安全の


ELEGOOのTPU95A
の2種類を購入しました。
まず硬さについてですが、xxAという数字が大きい方が硬いです。
スケボーのウィールやブッシュと同じで83と95だったら95の方が硬いです。
僕は最初83Aを購入したんですが、結局95Aも試してみたくなったので95Aも購入しましたw
ちなみにこの2つ、同じゴム系のフィラメントですが全くの別物です
色はどちらも実用的なブラックにしたんですが、
どっちがどっちか分からなくなるかな~と心配だったんですが、見た目も硬さも全然違うので出力後も見分けることができます。
TPEは輪ゴムとか普通のゴムみたいに艶が無いゴムって感じ
TPUはこれ本当にゴムなの?って感じのツルっとした見た目で出力セッティングによってはほぼプラスチックやんwってくらい硬い
TPUの場合、見た目的にはPETGと見ただけでは判断が付かない感じのテカテカ具合です。
触った感じもTPU95は見た目の通りつるつる
メーカーが違うのもあるでしょうけど、
こんなにも見た目も硬さも違うとは思いませんでしたし、まぁかえってありがたいというかw
なのでゴムゴムしいパッキンみたいな物を作りたいのであればTPE83を
がっちりと固めだけど一応衝撃を吸収したい、表面を滑らせるようなものを作りたければTPU95Aがいいと思います。
マジで全然別物なので使用用途を考えて買うことをおすすめします。
結果自分は2種類買ったんですがw
印刷設定について
一般論では硬い95Aの方が出力しやすいので、まずはTPUの95Aで挑戦してみましょう!
と言われていますが、ポイントを押さえればそんなに大差なく出力することができます。
実際僕は一発目からTPE83Aに挑戦しましたw
TPUやTPEを印刷するときのポイントは
- 印刷スピードをゆっくりにする!
- 定着しすぎに注意!
- フィラメントの供給方法を工夫する!
です!
印刷スピードについて
通常の設定と比べてかなりゆっくりめにします。
と言っても、元々の設定が馬鹿速いので100でも見てると意外と早いですw
自分は無駄に失敗したくないのでMAXを200に設定して、50 75 100 みたいな感じで刻んで設定しています。
一番外に出る面をゆっくり目にすると綺麗に仕上がるのはもちろんなんですが、その一層内側もゆっくりめにしないといくら外壁だけゆっくりにしても表面が荒れてしまします。
荒れた面の上にいくらゆっくり印刷しても綺麗にはならないってことです。
逆にインフィルは少し早めでも表面の仕上がりには関係ないです。
が、後ほど解説しますがゴム系フィラメントはABSなどとは逆にベッドへのは定着が良すぎるのでビルドプレートから印刷物を剥す際に注意が必要になります。
そしてインフィル速度が早すぎるとインフィルが底面にしっかりと定着せず、ビルドプレートから取り外す際に内部剥離を起こしてしまいます。
実際僕はコレをやりました。
なのでインフィルの速度にも気を付けましょう。
ベッドへの定着のしすぎに注意!
ABSやPETGを印刷している身からすると信じられ無いような話ですが、ゴム系の場合はベッドに定着しすぎないように気を付ける必要があります。
コールドプレートでもPLAなどは30℃とかにしていますが、
TPUの場合はPEIテクスチャプレートで1℃に設定しています。
本当は0にしたいところなんですが、0だとエラーが出るので。
モデル形状にもよるかもしれませんが、今のところ反りは全くありません。
まぁ今は気温が15℃~20℃くらいなので
ベッド温度を1℃に設定したところで実際印刷中は気温+2,3℃のベッド温度になります。
ベッドヒーターは付いていてもベッドクーラーは無いので必然的に気温が最低温度になるということですね。
なので真冬とかは少しベッド温度を上げる必要はあるかもしれません。
あと僕は自作のエンクロージャーに入れて使って居るんですが、フタを開けて開放型として印刷しています。
この後書きますが結果的にこの自作エンクロージャーのおかげでフィラメントが良い感じに供給できるようになりました。
フィラメントの供給方法を工夫する!
さて、ある意味これが一番厄介なんですが
ゴムの部品を作れるってことは材料はゴムなわけです。
って事はいつも通りAMSを使ってフィラメントを供給しようと思っても
うまくフィラメントがチューブの中を通らず、途中で詰まってしまいます。
まぁそんなこと言いつつ、できるんでしょ?
と思って試してみましたが、TPE83AはもちろんTPU95Aももれなく詰まりましたw
AMSのアダプター部分を外すの結構面倒なんで詰まると地味にだるいですw
僕が今までTPUを敬遠してきた理由がコレだったわけですが、まさに想像していた通りでした。
んで、今まで当たり前にAMSを使って居たので、AMSを使わずにフィラメントを供給できるのか…?
ってか僕は元々AMS付きのコンボを買っていたので日の目を見る機会が無かったですが
A1単体の場合はどうやってフィラメントを供給してるかって考えてみたら
外部スプールホルダーってのがあるんですよね
なるほど、こいつを使えばいいのか!
と思ったんですが、自分の場合は自作のエンクロージャーを使っているので、寸法的に使えませんでしたw
マジか…と思っていろいろ考えた結果、
じゃあエンクロージャーの壁を利用すればいいじゃん…?
ということでエンクロージャーの壁に3Dプリント廃材を利用したスプールホルダーをつくりました。
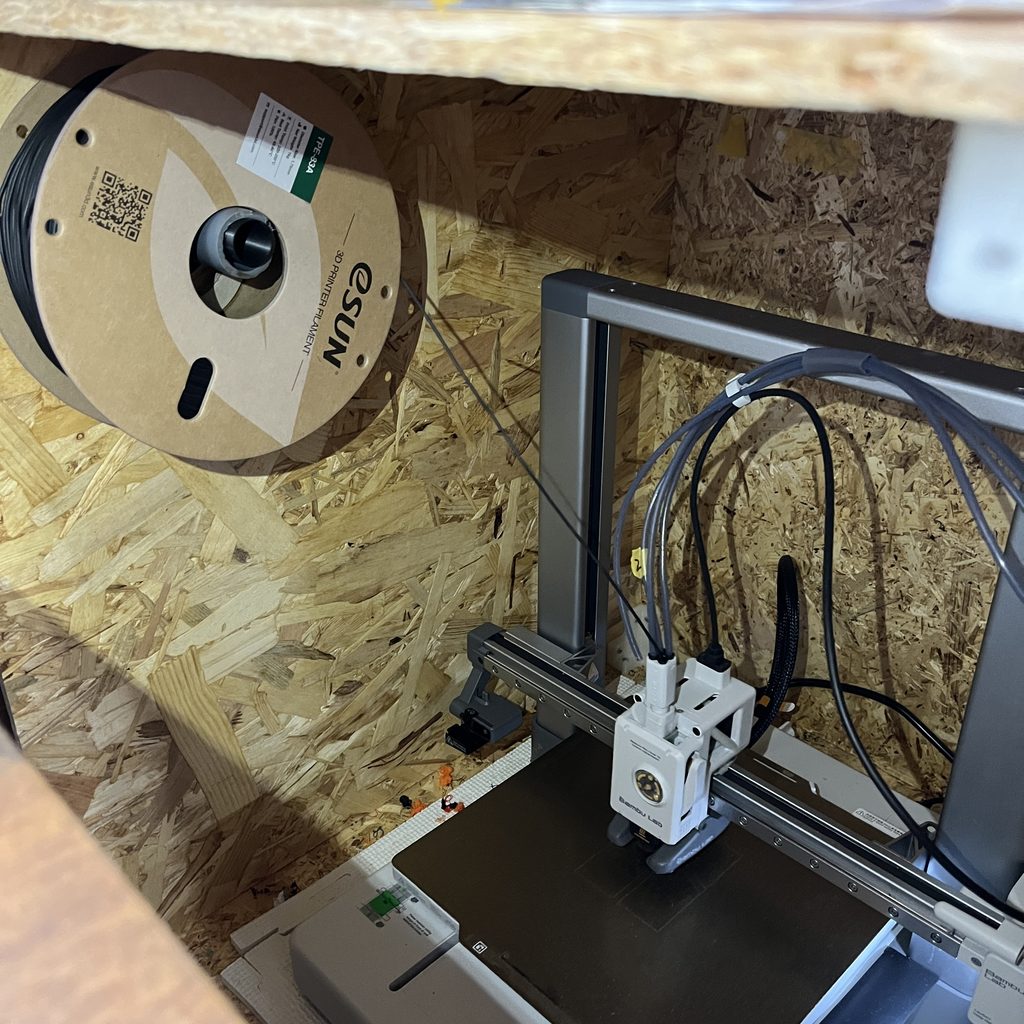
んでそのスプールホルダーだからAMSのハブ部分に直接フィラメントをブッ刺します
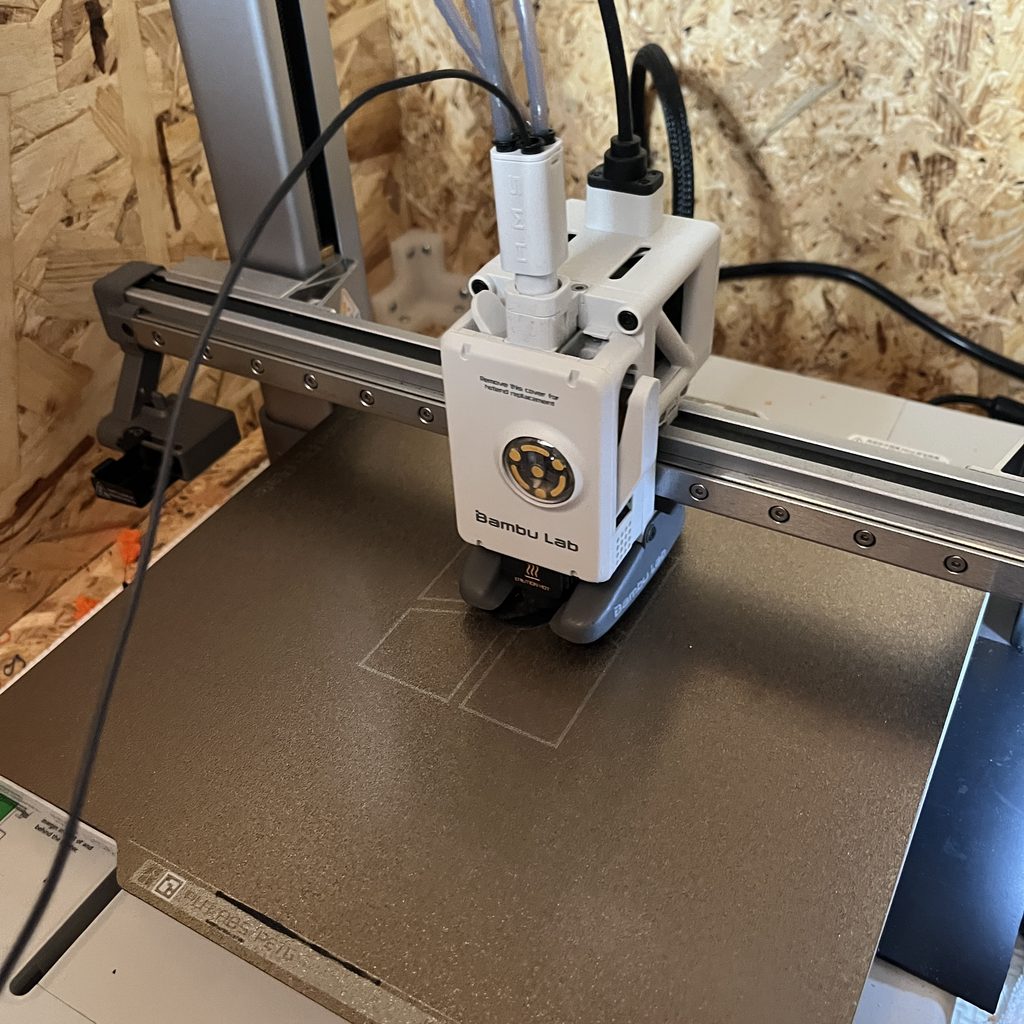
とりあえずこれで印刷できましたが、もう少しイイ感じに供給できるように工夫が必要です。
そもそも今まで自分はお世話になってきませんでしたが、
TPUに限らずフィラメントって湿気を吸うと糸引きだったりトラブルが出るんですよね
なのでそれを解決するために


こういったフィラメントドライヤーっていうものがあるんですよね。
なるほど、これを使えばフィラメントも供給できるし、乾燥もできて一石二鳥じゃん!
なのでいずれはこのフィラメントドライヤーから供給できるように少し構成を変える必要がありますね。
まとめ
今まで難しいと思って最初からあきらめていたTPUの印刷
思ったよりも全然簡単で拍子抜けしましたw
まぁ今まで他の素材で散々失敗してきた賜物というか、もちろん頭を使う部分もあるんですが
ゴムの部品を作れるようになるとかなり可能性が広がるので、ぜひ挑戦してみてください!

コメント